 |
|
|
|
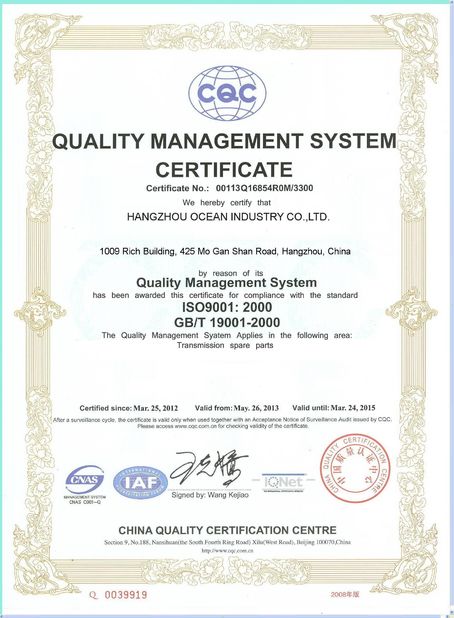
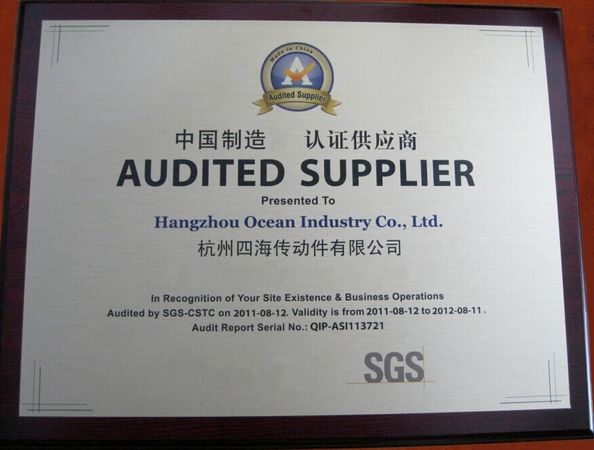
Certificación
- Estoy en línea para chatear ahora
Compañía Noticias
Fallos en el Tratamiento de Solución Sólida en Acero Inoxidable: Cómo el 90% de los Talleres de Tratamiento Térmico Realizan Tratamientos Térmicos Inválidos
En la industria del tratamiento térmico de accesorios de tuberías de acero inoxidable, recipientes a presión y equipos químicos,El tratamiento con solución es el proceso principal para mejorar la resistencia a la corrosión y eliminar los defectos de soldadura del acero inoxidable austeníticoSin embargo, existe un malentendido fatal que prevalece en toda la industria: la mayoría de los talleres sólo completan el flujo del proceso de tratamiento de la solución, pero nunca ejecutan el proceso correctamente.
Un gran número de piezas de acero inoxidable 304 y 316L pasan completamente por los procedimientos completos, incluido el calentamiento, descarga del horno, enfriamiento con agua,y decapado con informes de inspección completos y conformesSin embargo, después de varios meses de funcionamiento, con frecuencia se producen fallas como la oxidación de la soldadura, la perforación de las fosas y la corrosión intergranular.El tratamiento de la solución se ha convertido en una "operación formalista" costosa.
Basándose en casos prácticos de fallas en primera línea, este artículo analiza cuatro trampas críticas y comunes en el tratamiento de soluciones,complementado con normas de especificación de la industria y listas de verificación prácticas de autoinspección, ayudar a las empresas a evitar completamente los riesgos de tratamiento térmico no válido.
1Principio básico: el tratamiento de la solución es mucho más que alcanzar la temperatura requerida
La lógica básica del tratamiento de la solución de acero inoxidable austenítico es clara:Calentar la pieza a 1050-1100 °C (ligeros ajustes para diferentes grados) para volver a disolver los carburos de cromo precipitados durante la soldadura y el procesamiento en matriz de austenitaLuego se efectúa un enfriamiento rápido para bloquear los elementos de carbono de forma estable dentro de la solución sólida y evitar la precipitación de carburo en los límites del grano.
El objetivo final de este proceso es evitar el agotamiento del cromo intergranular y mantener la resistencia a la corrosión del acero inoxidable.calefacción inexactaLa reducción de los costes de refrigeración, la reducción de la velocidad de refrigeración, el tratamiento posterior inadecuado y el procesamiento local no estándar no equivale a un rendimiento cualificado.
2Cuatro fallas comunes en el tratamiento en el lugar (puntos críticos de dolor en el taller)
Fallo 1: Descarga del horno una vez que la temperatura alcanza la norma
Este es el problema más común y fácilmente pasado por alto. Muchas fábricas de tratamiento térmico están equipadas con hornos calificados que pueden alcanzar de forma estable los 1050°C, cumpliendo con la temperatura de proceso estándar,Sin embargo, la tasa de desechos de piezas de trabajo sigue siendo alta.
El problema principal no radica en la temperatura del horno, sino en el tiempo de transferencia no demasiado largo desde la descarga del horno hasta el enfriamiento del agua.
Norma de parámetros críticos de la industria: para el acero inoxidable austenítico, el tiempo de transferencia desde la salida del horno hasta la entrada del agua se controlará en un plazo de 30 segundos,con requisitos más estrictos para piezas de gran sección y de pared gruesaUn retraso de 10 a 20 segundos durante la transferencia enfriará la superficie de la pieza de trabajo hasta 450-850 °C, el rango crítico de temperatura de sensibilización para el acero inoxidable.
Cuando las piezas de trabajo permanecen dentro del rango de sensibilización, los carburos de cromo (Cr23C6) se precipitan por adelantado a lo largo de los límites de grano,que consumen elementos de cromo alrededor de los bordes de los granos y causan el agotamiento del cromo intergranularIncluso con el decapado posterior estándar, la resistencia a la corrosión de las piezas de trabajo se daña permanentemente, lo que conduce inevitablemente a la oxidación y la corrosión en las soldaduras y las zonas afectadas por el calor.La transferencia de tiempo extra hace que todo el tratamiento de la solución sea inválido..
Fallo 2: Configuración del depósito de agua no cualificada
El núcleo del tratamiento de la solución es el enfriamiento rápido.El enfriamiento por agua es el método de enfriamiento principal para el acero inoxidable austenítico (el enfriamiento por aire solo es aplicable a piezas de pared delgada como caso especial)El efecto de enfriamiento no depende de la temperatura inicial del agua, sino de la relación del volumen del agua y de la temperatura del agua en tiempo real durante el enfriamiento.
La mayoría de los talleres pequeños y medianos adoptan tanques de agua de pequeña capacidad (unos 2 metros cúbicos).la temperatura del agua sube bruscamente desde la temperatura ambiente a más de 60°C, lo que resulta en una fuerte disminución de la eficiencia del intercambio de calor y de la velocidad de enfriamiento no calificada.
Aunque GB/T 25151 sólo estipula "enfriamiento rápido" para el tratamiento de la solución sin especificar la velocidad mínima de enfriamiento,la especificación ASME reconocida internacionalmente aclara normas de aplicación claras: la temperatura del agua de refrigeración se mantendrá por debajo de 40°C y el peso del agua será de 8 a 10 veces el peso de las piezas de trabajo.
La temperatura excesiva del agua y el volumen de agua insuficiente impiden un enfriamiento rápido de las piezas de trabajo, causando una precipitación continua de carburo durante el enfriamiento.el llamado tratamiento de solución es esencialmente ineficiente recocido de enfriamiento lento, que no pueden cumplir con los requisitos de anticorrosión.
Error 3: omitir el decapado y la pasivación
El tratamiento de la solución en un horno de aire formará inevitablemente una capa de óxido negro o azul-negro en la superficie de la pieza de trabajo.Muchos talleres creen erróneamente que un tratamiento de solución cualificado puede compensar los defectos de óxido superficial y entregar directamente piezas de trabajo después de un simple chorro de arena., que es una brecha crítica en el proceso.
Debajo de la capa de óxido se encuentra una capa superficial empobrecida de cromo formada por oxidación a altas temperaturas.haciendo que la resistencia a la corrosión de esta capa sea mucho menor que la del material baseEl chorro de arena sólo elimina la escama de óxido superficial, pero no puede reparar la capa de cromo o reconstruir la película pasiva anticorrosión.
De acuerdo con las normas de la industria ASTM A380, el decapado para la eliminación de óxidos y la pasivación para la reconstrucción de películas pasivas son dos procedimientos obligatorios después del tratamiento con solución de acero inoxidable.Ambos son indispensables..
Caso práctico: el paquete de tubos de un intercambiador de calor de una planta química se puso en funcionamiento sólo después de un chorro de arena sin decapado y pasivación después del tratamiento de la solución.se produjeron grandes perforaciones en las soldaduras de placas de tuboLa conclusión del análisis confirmó que la falta de pasivación dejó la pieza sin protección anticorrosión.
Fallo 4: Tratamiento local de la solución en el sitio Anillos de oxidación permanentes dejados en zonas afectadas por el calor
En la instalación de tuberías de campo, el tratamiento general de la solución del horno es a menudo poco práctico, por lo que muchos equipos de construcción adoptan el calentamiento por inducción para el tratamiento local de la solución de soldadura.La mayoría de los tratamientos de solución local tienen defectos de proceso inherentes.
El calentamiento por inducción se caracteriza por una temperatura alta en el centro y una caída gradual de la temperatura en ambos lados.mientras que la zona de transición anular en ambos lados cae exactamente dentro del rango de sensibilización de 450-850 °C sin medidas de enfriamiento rápido.
Esta zona de transición sufre una sensibilización severa de la zona afectada por el calor, convirtiéndose en una zona de alto riesgo de oxidación y corrosión posteriores.conocido como el "anillo de doble óxido en ambos lados de las soldaduras" en la industria.
Proceso de emergencia eficaz en el lugar: el tratamiento local de la solución cubrirá el rango de 3 veces el grosor de la pared de la tubería a ambos lados de la soldadura.Los anillos de enfriamiento de tela húmeda se colocarán a ambos lados de la zona de calentamiento para evitar la retención de la pieza en el rango de temperatura de sensibilización.No obstante, el tratamiento global del horno es la única solución fiable para las tuberías de paredes gruesas y las tuberías químicas de alta presión.
3. Lista de autoinspección de tres comprobaciones en el sitio para evitar un tratamiento de solución no válido
Antes de la aceptación y firma de la pieza de trabajo, sólo se necesitan tres comprobaciones básicas para distinguir rápidamente el funcionamiento formalista del tratamiento estandarizado,Aplicable a todos los accesorios de tuberías de acero inoxidable y recipientes a presión:
1- Verificación del tiempo: ¿El tiempo de transferencia desde la descarga del horno hasta la entrada de agua está estrictamente cronometrado y controlado dentro de los 30 segundos?
2- Control de refrigeración: ¿El volumen del tanque de agua y la relación peso-agua cumplen con las normas?
3Verificación posterior al tratamiento: ¿Se ha aplicado el decapado y la pasivación de forma independiente y completa, en lugar de omitirlos o completarlo superficialmente?
4Conclusión: el tratamiento de la solución hace hincapié en la precisión, no en la finalización
Para el acero inoxidable austenítico 304 y 316L, el tratamiento en solución es un proceso preciso de cuatro en uno que integra el control de temperatura, control de tiempo, control de enfriamiento y control de postratamiento,que determina la resistencia a la corrosión y la vida útil de las tuberías químicas, intercambiadores de calor y accesorios de tuberías.
Alcanzar la temperatura establecida no significa una transformación cualificada; completar el flujo no significa una calidad cualificada; los informes completos no significan un rendimiento cualificado.Ignorando detalles como el tiempo de transferencia, la relación de enfriamiento, la pasivación del decapado y las normas de proceso locales pueden ahorrar tiempo y costos a corto plazo, pero eventualmente conducirán a la reelaboración, la chatarra y enormes pérdidas de compensación del cliente.
El tratamiento térmico profesional resuelve con precisión los defectos de los materiales; el tratamiento formalista de soluciones no es más que un desperdicio de proceso autoengañoso.
Un gran número de piezas de acero inoxidable 304 y 316L pasan completamente por los procedimientos completos, incluido el calentamiento, descarga del horno, enfriamiento con agua,y decapado con informes de inspección completos y conformesSin embargo, después de varios meses de funcionamiento, con frecuencia se producen fallas como la oxidación de la soldadura, la perforación de las fosas y la corrosión intergranular.El tratamiento de la solución se ha convertido en una "operación formalista" costosa.
Basándose en casos prácticos de fallas en primera línea, este artículo analiza cuatro trampas críticas y comunes en el tratamiento de soluciones,complementado con normas de especificación de la industria y listas de verificación prácticas de autoinspección, ayudar a las empresas a evitar completamente los riesgos de tratamiento térmico no válido.
1Principio básico: el tratamiento de la solución es mucho más que alcanzar la temperatura requerida
La lógica básica del tratamiento de la solución de acero inoxidable austenítico es clara:Calentar la pieza a 1050-1100 °C (ligeros ajustes para diferentes grados) para volver a disolver los carburos de cromo precipitados durante la soldadura y el procesamiento en matriz de austenitaLuego se efectúa un enfriamiento rápido para bloquear los elementos de carbono de forma estable dentro de la solución sólida y evitar la precipitación de carburo en los límites del grano.
El objetivo final de este proceso es evitar el agotamiento del cromo intergranular y mantener la resistencia a la corrosión del acero inoxidable.calefacción inexactaLa reducción de los costes de refrigeración, la reducción de la velocidad de refrigeración, el tratamiento posterior inadecuado y el procesamiento local no estándar no equivale a un rendimiento cualificado.
2Cuatro fallas comunes en el tratamiento en el lugar (puntos críticos de dolor en el taller)
Fallo 1: Descarga del horno una vez que la temperatura alcanza la norma
Este es el problema más común y fácilmente pasado por alto. Muchas fábricas de tratamiento térmico están equipadas con hornos calificados que pueden alcanzar de forma estable los 1050°C, cumpliendo con la temperatura de proceso estándar,Sin embargo, la tasa de desechos de piezas de trabajo sigue siendo alta.
El problema principal no radica en la temperatura del horno, sino en el tiempo de transferencia no demasiado largo desde la descarga del horno hasta el enfriamiento del agua.
Norma de parámetros críticos de la industria: para el acero inoxidable austenítico, el tiempo de transferencia desde la salida del horno hasta la entrada del agua se controlará en un plazo de 30 segundos,con requisitos más estrictos para piezas de gran sección y de pared gruesaUn retraso de 10 a 20 segundos durante la transferencia enfriará la superficie de la pieza de trabajo hasta 450-850 °C, el rango crítico de temperatura de sensibilización para el acero inoxidable.
Cuando las piezas de trabajo permanecen dentro del rango de sensibilización, los carburos de cromo (Cr23C6) se precipitan por adelantado a lo largo de los límites de grano,que consumen elementos de cromo alrededor de los bordes de los granos y causan el agotamiento del cromo intergranularIncluso con el decapado posterior estándar, la resistencia a la corrosión de las piezas de trabajo se daña permanentemente, lo que conduce inevitablemente a la oxidación y la corrosión en las soldaduras y las zonas afectadas por el calor.La transferencia de tiempo extra hace que todo el tratamiento de la solución sea inválido..
Fallo 2: Configuración del depósito de agua no cualificada
El núcleo del tratamiento de la solución es el enfriamiento rápido.El enfriamiento por agua es el método de enfriamiento principal para el acero inoxidable austenítico (el enfriamiento por aire solo es aplicable a piezas de pared delgada como caso especial)El efecto de enfriamiento no depende de la temperatura inicial del agua, sino de la relación del volumen del agua y de la temperatura del agua en tiempo real durante el enfriamiento.
La mayoría de los talleres pequeños y medianos adoptan tanques de agua de pequeña capacidad (unos 2 metros cúbicos).la temperatura del agua sube bruscamente desde la temperatura ambiente a más de 60°C, lo que resulta en una fuerte disminución de la eficiencia del intercambio de calor y de la velocidad de enfriamiento no calificada.
Aunque GB/T 25151 sólo estipula "enfriamiento rápido" para el tratamiento de la solución sin especificar la velocidad mínima de enfriamiento,la especificación ASME reconocida internacionalmente aclara normas de aplicación claras: la temperatura del agua de refrigeración se mantendrá por debajo de 40°C y el peso del agua será de 8 a 10 veces el peso de las piezas de trabajo.
La temperatura excesiva del agua y el volumen de agua insuficiente impiden un enfriamiento rápido de las piezas de trabajo, causando una precipitación continua de carburo durante el enfriamiento.el llamado tratamiento de solución es esencialmente ineficiente recocido de enfriamiento lento, que no pueden cumplir con los requisitos de anticorrosión.
Error 3: omitir el decapado y la pasivación
El tratamiento de la solución en un horno de aire formará inevitablemente una capa de óxido negro o azul-negro en la superficie de la pieza de trabajo.Muchos talleres creen erróneamente que un tratamiento de solución cualificado puede compensar los defectos de óxido superficial y entregar directamente piezas de trabajo después de un simple chorro de arena., que es una brecha crítica en el proceso.
Debajo de la capa de óxido se encuentra una capa superficial empobrecida de cromo formada por oxidación a altas temperaturas.haciendo que la resistencia a la corrosión de esta capa sea mucho menor que la del material baseEl chorro de arena sólo elimina la escama de óxido superficial, pero no puede reparar la capa de cromo o reconstruir la película pasiva anticorrosión.
De acuerdo con las normas de la industria ASTM A380, el decapado para la eliminación de óxidos y la pasivación para la reconstrucción de películas pasivas son dos procedimientos obligatorios después del tratamiento con solución de acero inoxidable.Ambos son indispensables..
Caso práctico: el paquete de tubos de un intercambiador de calor de una planta química se puso en funcionamiento sólo después de un chorro de arena sin decapado y pasivación después del tratamiento de la solución.se produjeron grandes perforaciones en las soldaduras de placas de tuboLa conclusión del análisis confirmó que la falta de pasivación dejó la pieza sin protección anticorrosión.
Fallo 4: Tratamiento local de la solución en el sitio Anillos de oxidación permanentes dejados en zonas afectadas por el calor
En la instalación de tuberías de campo, el tratamiento general de la solución del horno es a menudo poco práctico, por lo que muchos equipos de construcción adoptan el calentamiento por inducción para el tratamiento local de la solución de soldadura.La mayoría de los tratamientos de solución local tienen defectos de proceso inherentes.
El calentamiento por inducción se caracteriza por una temperatura alta en el centro y una caída gradual de la temperatura en ambos lados.mientras que la zona de transición anular en ambos lados cae exactamente dentro del rango de sensibilización de 450-850 °C sin medidas de enfriamiento rápido.
Esta zona de transición sufre una sensibilización severa de la zona afectada por el calor, convirtiéndose en una zona de alto riesgo de oxidación y corrosión posteriores.conocido como el "anillo de doble óxido en ambos lados de las soldaduras" en la industria.
Proceso de emergencia eficaz en el lugar: el tratamiento local de la solución cubrirá el rango de 3 veces el grosor de la pared de la tubería a ambos lados de la soldadura.Los anillos de enfriamiento de tela húmeda se colocarán a ambos lados de la zona de calentamiento para evitar la retención de la pieza en el rango de temperatura de sensibilización.No obstante, el tratamiento global del horno es la única solución fiable para las tuberías de paredes gruesas y las tuberías químicas de alta presión.
3. Lista de autoinspección de tres comprobaciones en el sitio para evitar un tratamiento de solución no válido
Antes de la aceptación y firma de la pieza de trabajo, sólo se necesitan tres comprobaciones básicas para distinguir rápidamente el funcionamiento formalista del tratamiento estandarizado,Aplicable a todos los accesorios de tuberías de acero inoxidable y recipientes a presión:
1- Verificación del tiempo: ¿El tiempo de transferencia desde la descarga del horno hasta la entrada de agua está estrictamente cronometrado y controlado dentro de los 30 segundos?
2- Control de refrigeración: ¿El volumen del tanque de agua y la relación peso-agua cumplen con las normas?
3Verificación posterior al tratamiento: ¿Se ha aplicado el decapado y la pasivación de forma independiente y completa, en lugar de omitirlos o completarlo superficialmente?
4Conclusión: el tratamiento de la solución hace hincapié en la precisión, no en la finalización
Para el acero inoxidable austenítico 304 y 316L, el tratamiento en solución es un proceso preciso de cuatro en uno que integra el control de temperatura, control de tiempo, control de enfriamiento y control de postratamiento,que determina la resistencia a la corrosión y la vida útil de las tuberías químicas, intercambiadores de calor y accesorios de tuberías.
Alcanzar la temperatura establecida no significa una transformación cualificada; completar el flujo no significa una calidad cualificada; los informes completos no significan un rendimiento cualificado.Ignorando detalles como el tiempo de transferencia, la relación de enfriamiento, la pasivación del decapado y las normas de proceso locales pueden ahorrar tiempo y costos a corto plazo, pero eventualmente conducirán a la reelaboración, la chatarra y enormes pérdidas de compensación del cliente.
El tratamiento térmico profesional resuelve con precisión los defectos de los materiales; el tratamiento formalista de soluciones no es más que un desperdicio de proceso autoengañoso.
Tiempo del Pub : 2026-08-25 10:08:20
>> Lista de las noticias
Contacto
Hangzhou Ocean Industry Co.,Ltd
Persona de Contacto: Mrs. Lily Mao
Teléfono: 008613588811830
Fax: 86-571-88844378