 |
|


|
|
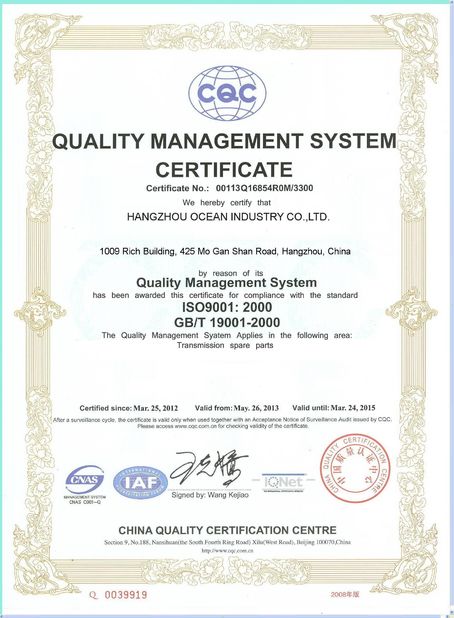
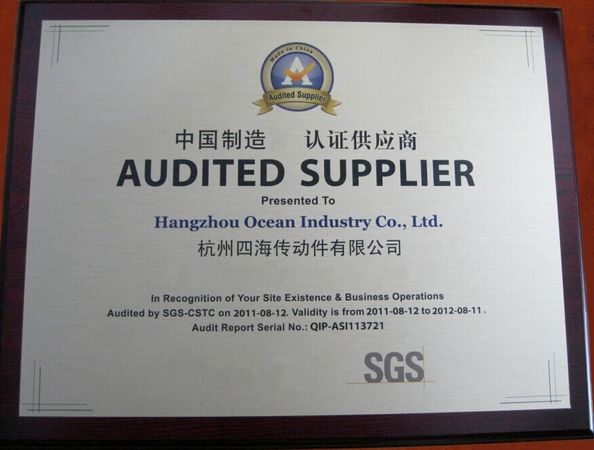
Certificación
- Estoy en línea para chatear ahora
Compañía Noticias
¿Cuánto sabes de los fundamentos de la mecanización?
1. línea base
Las piezas se componen de varias superficies, entre cada superficie tiene un cierto tamaño y requisitos de posición mutua.Los requisitos de posición relativa entre las superficies de las piezas incluyen dos aspectos:: las distancias entre las superficies, la exactitud dimensional y la exactitud relativa de la posición (como el eje, el paralelo, la verticalidad y el golpe circular, etc.).La relación de posición relativa entre la superficie de las piezas es inseparable de la referencia, y la posición de la superficie de las piezas no puede determinarse sin la referencia clara.línea y superficie utilizadas en las piezas para determinar la posición de otros puntosSegún sus diferentes funciones, el punto de referencia puede dividirse en dos categorías: punto de referencia de diseño y punto de referencia de proceso.
1. Criterio de referencia para el diseño
En el diagrama de la parte para determinar los otros puntos, líneas, superficie de referencia, llamada referencia de diseño, para el pistón,la referencia de diseño se refiere a la línea central del pistón y la línea central del agujero del alfiler.
2. Parámetro de referencia tecnológico
La referencia utilizada en el proceso de mecanizado y ensamblaje de la pieza se denomina referencia de proceso.referencia de medición y referencia de ensamblaje según diferentes usos.
1 Referencia de posicionamiento: referencia utilizada para colocar la pieza en la posición correcta en la máquina herramienta o en el dispositivo, denominada referencia de posicionamiento.Según los diferentes componentes de posicionamientoLas más utilizadas tienen las siguientes dos categorías: posicionamiento de centro automático: como el posicionamiento de la esfera de tres garras.el elemento de posicionamiento en una funda de posicionamiento, como el posicionamiento de la placa de parada de otro posicionamiento en el marco en V, el posicionamiento en el posicionamiento del orificio semicircular, etc.
2 Dato de medición: el dato utilizado para medir el tamaño y la posición de la superficie procesada, denominado dato de medición.
3 Base de referencia del conjunto: base utilizada para determinar la posición de una pieza en un componente o producto, denominada referencia del conjunto.
2- Método de instalación de la pieza de trabajo
Para procesar una superficie que cumpla los requisitos técnicos especificados en una determinada parte de la pieza de trabajo,Es necesario hacer que la pieza de trabajo oculte la posición correcta en la máquina-herramienta en relación con la herramienta antes del mecanizado.Este proceso se llama a menudo "posicionamiento" de los artefactos.También se deben utilizar ciertos mecanismos para "apertar" la pieza de trabajoEl proceso de mantener la pieza en la posición correcta en la máquina herramienta y apretar la pieza se denomina "instalación".La calidad de la instalación de la pieza es un problema importante en el procesamiento mecánico, que no sólo afecta directamente a la precisión de procesamiento, la velocidad y la estabilidad de la instalación de la pieza de trabajo, sino que también afecta al nivel de productividad.Para garantizar la precisión relativa de la posición entre la superficie de mecanizado y su referencia de diseño, la referencia de diseño de la superficie de mecanizado debe ocupar una posición correcta con respecto a la máquina herramienta al instalar la pieza de trabajo.para garantizar los requisitos del diámetro inferior de la ranura del anillo y del eje de la falda, la pieza de trabajo debe hacer que la referencia de diseño coincida con el husillo del eje de la máquina herramienta.El método de instalación se puede resumir en tres tipos: método de alineación directa, método de alineación del marcado y método de instalación de pinzas.
1, directamente al método correcto
En este método, la posición correcta que debe ocupar la pieza de trabajo en la máquina herramienta se obtiene mediante una serie de intentos.La forma específica es instalar la pieza de trabajo directamente en la máquina herramienta, con la tabla de porcentaje o el punto de la placa de la aguja, para corregir la posición correcta de la pieza de trabajo, mientras se verifica, hasta que cumpla los requisitos

Movimiento principal: se elimina directamente la capa de corte de la pieza de trabajo y se transforma en chips, formando así el movimiento de la nueva superficie de la pieza de trabajo, llamado movimiento principal.el movimiento de rotación de la pieza es el movimiento principalPor lo general, la velocidad del movimiento principal es mayor y se consume la potencia de corte.
Movimiento de alimentación: la nueva capa de corte se inserta constantemente en el movimiento de corte.que puede ser de movimiento continuo o intermitentePor ejemplo, el movimiento del cuchillo en el torno horizontal es un movimiento continuo, y el movimiento de alimentación de la pieza de trabajo en el planador de cabeza de vaca es un movimiento intermitente.
Superficies formadas en la pieza: durante el corte, se forman en la pieza superficies procesadas, superficies procesadas y superficies a procesar.Una superficie procesada es una nueva superficie formada por el automóvil que elimina el exceso de metal. La superficie a tratar es la superficie de la capa metálica que se va a cortar. La superficie de mecanizado se refiere a la superficie donde se corta la hoja de corte del cuchillo de automóvil.
2Los tres elementos de la dosis de corte se refieren a la profundidad de corte, la cantidad de alimentación y la velocidad de corte.
1 Profundidad de corte: ap= (dw-dm) / 2 (mm) dw = diámetro de la pieza de trabajo en bruto dm = diámetro de la pieza de trabajo procesada, la profundidad de corte es lo que normalmente llamamos la cantidad de alimentación.
En el mecanizado en bruto, además de dejar la franja de acabado, se determinará la profundidad de corte α p en función de la franja de procesamiento.debe eliminar toda la asignación de mecanizado en bruto tanto como sea posibleEsto no sólo puede hacer que el producto de profundidad de corte, alimentación ƒ, velocidad de corte V bajo la premisa de garantizar una cierta durabilidad, sino también reducir el número de cuchillos de caminar.En el caso de una tolerancia de procesamiento demasiado grande o de una rigidez del sistema de proceso insuficiente o de una resistencia insuficiente de la hojaEn este momento, la profundidad de corte del primer cortador debe ser mayor, lo que puede representar 2 / 3 ~ 3 / 4 del margen total;y el segundo cortador debe ser más pequeño para hacer que el proceso de acabado para obtener un menor valor del parámetro de rugosidad superficial y una mayor precisión de mecanizado.
Cuando la superficie de las piezas de corte tenga materiales duros y duros como fundición dura, forjas o acero inoxidable,la profundidad de corte debe exceder la dureza o la capa dura en frío para evitar el corte en la piel dura o en la capa dura en frío.
2 Selección de la cantidad de alimentación: desplazamiento relativo de la pieza de trabajo y de la herramienta en la dirección de movimiento de alimentación de la pieza de trabajo o de la herramienta para cada semana o rotación repetida, en mm.Después de seleccionar la profundidad de corte, la mayor cantidad de piensos debe seleccionarse en la medida de lo posible.La selección del valor razonable de la cantidad de alimentación debe garantizar que la máquina herramienta y la herramienta no se dañen debido a la fuerza de corte, la desviación de la pieza de trabajo causada por la fuerza de corte no debe exceder el valor admisible de la precisión de la pieza de trabajo y el valor del parámetro de rugosidad superficial no debe ser demasiado grande.En el mecanizado en bruto, el límite principal es la fuerza de corte, y en el semiacabado y el acabado, el límite principal es la rugosidad de la superficie.
3 Selección de la velocidad de corte: velocidad instantánea de un punto en el borde de corte de la herramienta en la dirección principal de movimiento de la superficie a procesar, en m/min.Cuando se selecciona la profundidad de corte α p y la alimentación ƒ, la velocidad máxima de corte se selecciona en cierta base, y la dirección de desarrollo del corte es el mecanizado de corte de alta velocidad.
4Conceptos mecánicos de rugosidad
En mecánica, la rugosidad se refiere a las características geométricas microscópicas de espacios más pequeños y picos y valles.La rugosidad de la superficie está generalmente formada por el método de procesamiento y otros factores, como la fricción entre la herramienta y la superficie de la pieza, la deformación plástica de la capa metálica de la superficie durante la separación de las astillas,y la vibración de alta frecuencia en el sistema de procesoDebido a los diferentes métodos de procesamiento y materiales de la pieza de trabajo, la profundidad, la densidad, la forma y la textura de la superficie procesada son diferentes.La rugosidad de la superficie está estrechamente relacionada con la naturaleza de la coordinación, resistencia al desgaste, resistencia a la fatiga, rigidez al contacto, vibración y ruido de las piezas mecánicas, y tiene un impacto importante en la vida útil y fiabilidad de los productos mecánicos.
Método de representación de la rugosidad
Después de la superficie de las piezas, parece muy lisa, pero desigual después de la observación ampliada.La rugosidad de la superficie se refiere a las características geométricas microscópicas de la forma compuesta por pequeños espacios y pequeños picos y valles en la superficie de las piezas procesadas., que generalmente se forma por el método de procesamiento y (o) otros factores. Los parámetros de rugosidad superficial de la pieza son diferentes.El número de generación de rugosidad de la superficie (símbolo) debe indicarse en el dibujo de la parte para indicar las características de la superficie que se han de lograr después de que la superficie esté terminada.Hay tres parámetros de rugosidad de la superficie:
1, la desviación aritmética media del contorno Ra
Media aritmética del valor absoluto de la distancia entre los puntos y la línea de referencia en la dirección medida (Y) dentro de la longitud de muestreo.
2, micro irregularidades de diez puntos de altura Rz
Se refiere a la suma de la media de las cinco alturas máximas de los picos de contorno y la media de las cinco profundidades máximas de los valles de contorno dentro de la longitud de muestreo.
3, la altura máxima del contorno es Ry
Distancia entre el pico más alto y la línea inferior más baja dentro de la longitud de muestreo.
En la actualidad, el AR se utiliza principalmente en la industria de fabricación de maquinaria general.
4, el método de representación de la rugosidad
5- La influencia de la rugosidad en el rendimiento de las piezas
La calidad de la superficie de la pieza de trabajo afecta directamente a las propiedades físicas, químicas y mecánicas de las piezas procesadas, así como al rendimiento de trabajo.La fiabilidad y la vida útil del producto dependen en gran medida de la calidad de la superficie de las partes principalesEn general, los requisitos de calidad de la superficie de las piezas importantes o clave son más altos que los de las piezas ordinarias, porque las piezas de buena calidad de superficie mejorarán en gran medida su resistencia al desgaste.resistencia a la corrosión y resistencia a daños por fatiga.
6- Se corta el líquido.
1 El papel del fluido de corte
Efecto de enfriamiento: la energía térmica de corte elimina una gran cantidad de calor de corte, mejora las condiciones de disipación de calor, reduce la temperatura de la herramienta y la pieza de trabajo,para prolongar la vida útil de la herramienta, puede evitar la pieza de trabajo causada por el error de tamaño de deformación térmica.
Lubricación: el fluido de corte puede penetrar entre la pieza de trabajo y la herramienta, hacer que la pequeña brecha entre la viruta y la herramienta forme una película de adsorción delgada, reducir el coeficiente de fricción,Así que puede reducir la fricción entre la fuerza de corte y el calor de corte, reduce el desgaste de la herramienta y puede mejorar la calidad de la superficie de la pieza de trabajo, especialmente para el acabado, la lubricación es importante.
Limpieza: las pequeñas astillas generadas en el proceso de limpieza se adhieren fácilmente a la pieza de trabajo y a las herramientas, especialmente cuando se perforan agujeros profundos y agujeros retorcidos,las virutas son fáciles de bloquear en la ranura de la virutaEl uso de líquido de corte puede lavar rápidamente las astillas, es el corte sin problemas.
2 Hay dos tipos de fluidos de corte comunes
Emulsión: desempeñan principalmente un papel de enfriamiento, la emulsión es el aceite emulsionado con 15 ~ 20 veces de dilución en agua, este tipo de corte líquido calor específico, pequeña viscosidad, buena fluidez,puede absorber mucho calor, el uso de este tipo de líquido de corte es principalmente para enfriar las herramientas y piezas de trabajo, mejorar la vida útil de la herramienta, reducir la deformación térmica.La emulsión contiene más agua y tiene una mala lubricación y una función de prevención de la oxidación.
Aceite de corte: el principal componente del aceite de corte es el aceite mineral, este tipo de fluido de corte tiene un calor específico pequeño, una gran viscosidad, una mala fluidez, desempeña principalmente un papel de lubricación,se utiliza comúnmente aceite mineral de baja viscosidad, como el petróleo, el diesel ligero, el queroseno, etc.
Tiempo del Pub : 2024-12-30 09:26:19
>> Lista de las noticias
Contacto
Hangzhou Ocean Industry Co.,Ltd
Persona de Contacto: Mrs. Lily Mao
Teléfono: 008613588811830
Fax: 86-571-88844378