 |
|
|
|
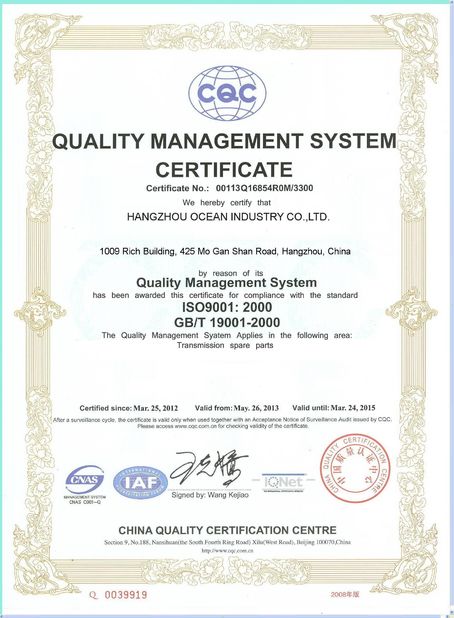
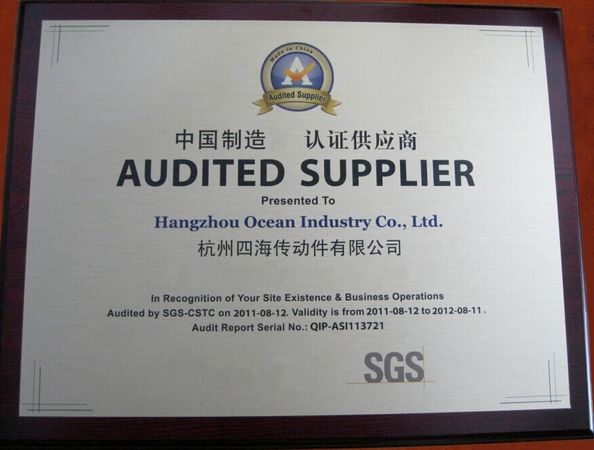
Certificación
- Estoy en línea para chatear ahora
Compañía Noticias
Componentes de transmisión de energía Conocimiento de la industria
Como un proceso de corte continuo de alta eficiencia para la fabricación de componentes de transmisión de precisión, el escariado de engranajes (también conocido como mecanizado de escariado de engranajes) se ha convertido gradualmente en una alternativa central a las tecnologías tradicionales de procesamiento de engranajes como el brochado, el tallado y el fresado en la producción de engranajes de alta precisión, estrías internas y coronas de gran diámetro. A diferencia de los procesos de mecanizado convencionales que se centran únicamente en si las piezas pueden formarse, la verificación industrial del escariado de engranajes se centra en cuatro dimensiones industriales clave: repetibilidad de la calidad del lote, estabilidad de la migración inter-geometría de parámetros, adaptabilidad económica de la vida útil de la herramienta y controlabilidad de la ventana de mecanizado dinámico. Solo cuando las cuatro dimensiones logran una convergencia estable, este proceso puede aplicarse verdaderamente a la producción en masa de componentes de transmisión de precisión.
El Centro de Investigación de Fabricación Avanzada (AMRC) ha establecido un sistema de verificación industrial completo y científico para el escariado de engranajes, con una lógica de verificación progresiva desde piezas de referencia simples hasta componentes de transmisión complejos de forma especial. La ruta de verificación comienza con piezas de referencia de engranajes rectos estándar para calibrar la capacidad básica del proceso, luego se expande a piezas de eje complejas con estrías internas y engranajes helicoidales externos para verificar la adaptabilidad de la migración de parámetros, y finalmente se dirige a coronas de gran tamaño de cajas de cambios planetarias, que representan la mayor dificultad de mecanizado en el campo de las piezas de transmisión. Este método de verificación jerárquico evita eficazmente el malentendido común de la verificación de procesos en la industria de la transmisión: una sola muestra calificada no puede representar una capacidad de producción en masa estable, y la verdadera dificultad del escariado de engranajes radica en la robustez de los sistemas de parámetros inter-condiciones de trabajo e inter-geometrías, no en la viabilidad de formación única.
1. Prueba de Engranajes de Referencia: El Sistema Dinámico Domina la Estabilidad de la Calidad del Mecanizado
La primera etapa de verificación del AMRC toma los engranajes rectos Pulsator como objeto de prueba de referencia, lo que ha verificado la ventaja de alta productividad del escariado de engranajes en el mecanizado de engranajes estándar. En condiciones de prueba maduras, el proceso puede alcanzar de manera estable una precisión AGMA 2015-A01 Clase A5, equivalente al antiguo estándar industrial AGMA 2000-A88 Clase Q12, cumpliendo los requisitos de ensamblaje de alta precisión de los sistemas de transmisión industrial convencionales.
Las pruebas de repetibilidad de lotes posteriores revelaron aún más las características centrales de la dinámica del proceso de escariado. En el grupo de estrategias de parámetros fijos optimizados, todas las piezas del lote alcanzaron de manera constante una precisión AGMA Clase A7; en contraste, el grupo de parámetros normalizados por fuerza, que parecía más regular en datos teóricos, solo permitió que el 45% de las piezas alcanzaran la Clase A7, con las piezas restantes fluctuando entre los niveles de precisión A8 y A11. Esto demuestra plenamente que la optimización teórica de parámetros no puede cubrir las características dinámicas de los sistemas de máquinas herramienta y herramientas. La respuesta dinámica de todo el sistema de mecanizado afectará directamente la precisión final de la superficie del engranaje y la consistencia dimensional.
El análisis de datos en profundidad basado en el monitoreo de la secuencia de dientes encontró patrones de onda estables y periódicos en la superficie del diente de los engranajes escariados. A diferencia de los errores de mecanizado aleatorios y las marcas de degradación continua causadas por el desgaste de la herramienta, esta textura de onda regular proviene de la resonancia dinámica inherente del sistema máquina herramienta-accesorio-herramienta-pieza de trabajo. Dado que el escariado de engranajes se basa en la formación síncrona de engranajes continuos, una vez que el sistema produce una amplificación de respuesta de frecuencia en un intervalo de trabajo específico, se formarán huellas de mecanizado periódicas en la línea de engranaje, el perfil del diente y el paso del diente, convirtiéndose en el peligro oculto clave que afecta la vida útil y la estabilidad dinámica de las piezas de transmisión.
2. Prueba de Piezas de Eje Complejas: Ventajas Significativas de las Estrías Internas, Consistencia Inestable de los Engranajes Helicoidales Externos
La segunda etapa de la verificación amplía el escenario de aplicación a Gear Shaft B, un componente de transmisión complejo típico integrado con dos engranajes helicoidales externos y una estría interna. Esta prueba se centra en verificar la capacidad de migración inter-estructura de los parámetros del proceso de escariado, que es la clave para juzgar si el proceso puede usarse ampliamente en piezas de transmisión integradas multi-estructura.
El mecanizado de estrías internas logró el rendimiento industrial más destacado. Bajo la condición de trabajo de 1 minuto y 36 segundos de tiempo total de programa y 58 segundos de tiempo de corte efectivo, la mayoría de las piezas de trabajo de Spline A alcanzaron la precisión ANSI B92.1 Clase 5, y las primeras piezas de prueba incluso alcanzaron de manera estable la alta precisión Clase 4. En comparación con los métodos tradicionales de procesamiento de estrías internas como el brochado y el tallado, el escariado de engranajes acorta drásticamente el ciclo de procesamiento, elimina múltiples errores de sujeción y muestra ventajas de eficiencia de ciclo extremadamente prominentes en la producción en masa de piezas de transmisión de estrías.
Sin embargo, el rendimiento de mecanizado de los engranajes helicoidales externos es relativamente conservador e inestable. En la producción de prueba de las primeras 26 piezas, se requirió un ajuste frecuente de parámetros debido a cambios en la estructura del diente y las condiciones de fuerza de corte. La precisión de Gear B y Gear C fluctuó enormemente, con la precisión óptima alcanzando AGMA A8, pero careciendo de consistencia en lotes. En la prueba de vida útil de la herramienta de 19 piezas subsiguientes, solo se tomaron muestras de piezas de etapa media y tardía, y los datos de prueba insuficientes no lograron formar un estándar de evaluación de vida útil completo y creíble para la producción en masa. La conclusión de la prueba indica claramente que la ventana del proceso de escariado no es universalmente aplicable a diferentes estructuras de dientes. Para engranajes helicoidales externos con características de engranaje complejas, es necesario calibrar independientemente el umbral de fuerza de corte, la estrategia de avance, la compensación de desgaste de la herramienta y los parámetros de respuesta dinámica del sistema, lo que aumenta significativamente el umbral de depuración del proceso.
3. Prueba de Corona Delgada de Gran Tamaño: El Umbral Definitivo de la Industrialización
La tercera etapa de la verificación se dirige al componente central de las cajas de cambios planetarias de nivel aeroespacial: las coronas internas de gran tamaño. Este tipo de pieza de transmisión tiene características de mecanizado difíciles típicas: gran diámetro, estructura de pared delgada, numerosos dientes y altos requisitos de precisión de ensamblaje. Los procesos de mecanizado tradicionales tienen ciclos largos y baja rigidez, mientras que el escariado de engranajes se enfrenta a riesgos de vibración amplificados y problemas de desgaste de la herramienta en este escenario, que es la prueba definitiva para la madurez industrial del proceso.
La prueba adopta la plataforma de torneado y fresado vertical de cinco ejes Okuma MU8000V-L, integrando los parámetros empíricos de las dos primeras etapas de las pruebas. Para suprimir la vibración del sistema y evitar la resonancia, la prueba limitó estrictamente la fuerza de corte estática al rango de 500 N a 1000 N, y se combinó con datos de prueba de golpe de respuesta de frecuencia del husillo para optimizar la velocidad del husillo, evitando efectivamente el intervalo de velocidad que excita fácilmente la frecuencia inherente del sistema de mecanizado e induce flutter.
Los resultados finales del mecanizado muestran que la pieza de trabajo de la corona puede alcanzar la precisión ANSI B92.1 Clase 11 en 35 minutos (incluyendo el paso de resorte de acabado). Aunque el ciclo de mecanizado se puede acortar a menos de 20 minutos ajustando los parámetros, la ondulación de la superficie del diente y la precisión de la línea de engranaje no pueden converger de manera estable, lo que resulta en una calidad de entrega no calificada. Verifica completamente la lógica industrial central del escariado: la alta eficiencia de mecanizado no tiene sentido sin una convergencia estable de precisión dinámica. Además, aunque la ondulación periódica de la superficie del diente mejora con la optimización de parámetros, no se puede eliminar por completo, lo que sigue siendo el cuello de botella técnico clave que restringe la producción en masa de alta precisión de coronas grandes.
4. Estándar Científico de Evaluación de la Vida Útil de la Herramienta para el Mecanizado de Piezas de Transmisión
La vida útil de la herramienta y la eficiencia económica son los indicadores clave para juzgar si el proceso de escariado puede comercializarse. La investigación demuestra que el método de evaluación simple de contar las cantidades de mecanizado no es científico para la evaluación de la vida útil de la herramienta de escariado. Las diferentes piezas de transmisión tienen enormes diferencias en el número de dientes, el volumen de remoción de material, el tamaño estructural y la carga de corte, lo que lleva a datos de vida útil incomparables en diferentes condiciones de trabajo.
En la prueba de engranajes rectos de referencia, la vida útil de una sola herramienta es de 20 a 21 piezas; en la prueba de piezas de eje complejas, tres herramientas procesaron de manera estable al menos 46 piezas de trabajo, con un volumen total de remoción de material de 149.84 pulgadas cúbicas y un ligero desgaste de la herramienta; mientras que en la prueba de coronas grandes, se produjo un desgaste obvio de la herramienta después de solo 6 piezas de mecanizado. La razón esencial es que el número de dientes y la cantidad de remoción de material por pieza de las coronas grandes son más de cinco veces mayores que los de los engranajes convencionales, y la carga de corte instantánea y la pérdida por fricción de la herramienta aumentan exponencialmente. Por lo tanto, la evaluación industrial de la vida útil de la herramienta de escariado debe considerar de manera integral múltiples factores como el volumen de remoción de material, el número total de dientes, la dureza del material de la pieza de trabajo, el ciclo de rectificado de la herramienta y el grado de precisión de mecanizado final, para formar un sistema de evaluación económica objetivo.
5. Valor de Aplicación Industrial, Riesgos y Perspectivas de Comercialización
Basado en los datos completos de verificación, el escariado de engranajes no puede reemplazar completamente los procesos de mecanizado de engranajes tradicionales a corto plazo, pero ha formado claras ventajas de aplicación diferenciadas en el campo de los componentes de transmisión de precisión. Tiene un valor de alta eficiencia insustituible en el mecanizado de engranajes internos, estrías internas y componentes de transmisión integrados complejos, lo que puede comprimir en gran medida el ciclo de formación frontal, reducir los errores de sujeción repetidos y mejorar la capacidad de producción flexible de piezas de transmisión multivariedad. En el procesamiento de engranajes helicoidales externos y coronas delgadas de gran tamaño, el proceso es factible tecnológicamente, pero aún necesita verificación y optimización específicas en términos de consistencia de calidad del lote, estabilidad de la vida útil de la herramienta y capacidad dinámica antivibración.
Para las fábricas de fabricación de engranajes y las empresas de componentes de transmisión, la estrategia de aplicación de producción más pragmática es posicionar el escariado de engranajes en procesos de desbaste y semiacabado de alta eficiencia, emparejándolos con procesos posteriores de tratamiento térmico y rectificado de acabado para completar la formación de precisión final. Este método puede aprovechar al máximo las ventajas de eficiencia del escariado al tiempo que se evitan los riesgos técnicos de ventanas de proceso estrechas, altos costos de depuración y fuerte especificidad de la herramienta.
En términos de comercialización, la competitividad central del escariado de engranajes no reside en la calidad de mecanizado de una sola muestra, sino en la capacidad de industrialización de paquetes de procesos estandarizados. Solo formando un sistema de circuito cerrado que cubra el modelado matemático de la fuerza de corte, el monitoreo dinámico en tiempo real, la predicción inteligente de la vida útil de la herramienta y la detección de precisión multidimensional, el proceso de escariado puede transformarse de una tecnología innovadora de alta eficiencia en una capacidad de fabricación central estable, repetible y producible en masa para componentes de transmisión de alta gama, potenciando la mejora de los equipos de transmisión de precisión en los campos aeroespacial, de vehículos de nueva energía, automatización industrial y otros.
Tiempo del Pub : 2026-08-21 08:54:38
>> Lista de las noticias
Contacto
Hangzhou Ocean Industry Co.,Ltd
Persona de Contacto: Mrs. Lily Mao
Teléfono: 008613588811830
Fax: 86-571-88844378