 |
|
|
|
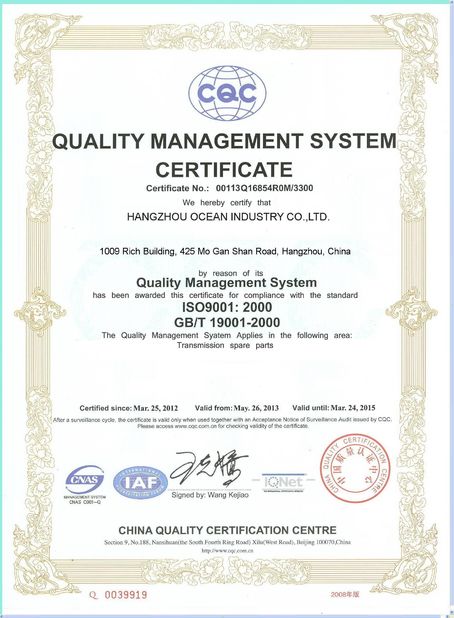
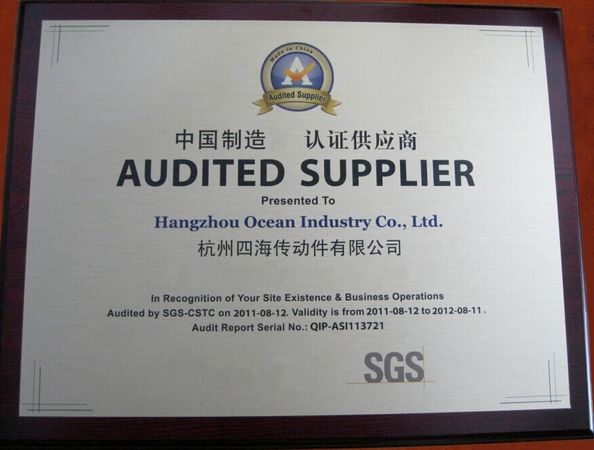
Certificación
- Estoy en línea para chatear ahora
Compañía Noticias
Transmisión de fuerza a través de la geometría de engranajes: una guía completa de materiales de engranajes, fabricación, precisión y diseño mecánico
Como componente central fundamental de los sistemas de transmisión mecánica, los engranajes sustentan una amplia gama de sectores industriales, incluyendo maquinaria automatizada, vehículos de nueva energía, maquinaria de construcción, máquinas herramienta de precisión, equipos de procesamiento de alimentos y químicos, así como tránsito ferroviario. Un engranaje calificado es mucho más que una simple pieza mecanizada; representa un logro integrado que combina metalurgia de materiales, termodinámica de procesamiento térmico, mecanizado de precisión geométrica, verificación de resistencia mecánica y tecnologías de modificación de superficies. Ya sean engranajes de transmisión estándar o engranajes personalizados de ultraprecisión con tolerancias a nivel de micras, cada selección de material, procedimiento de procesamiento y parámetro de precisión rige directamente la eficiencia general de la transmisión, el ruido operativo, la capacidad de carga y la vida útil de la maquinaria completa.
Basado en el sistema estandarizado de engranajes industriales, este artículo disecciona sistemáticamente el ciclo de vida completo de los engranajes, desde la adquisición de materias primas hasta la entrega del producto terminado. Cubre las lógicas centrales de selección de materiales, soluciones de tratamiento térmico diferenciadas, control de precisión jerárquico, verificación de resistencia bidimensional, técnicas diversificadas de fortalecimiento de superficies y flujos de trabajo de producción estandarizados, al tiempo que amplía las tendencias tecnológicas industriales de vanguardia. Este artículo sirve como una referencia profesional de la industria para diseñadores mecánicos, técnicos de fabricación y especialistas en adquisición de equipos.
1. Selección de Material Base del Engranaje: Lógica de Coincidencia Metalúrgica Basada en las Condiciones de Trabajo
El rendimiento del material forma el límite fundamental del rendimiento de servicio del engranaje. Cuatro factores clave: magnitud de la carga, velocidad de operación, medio ambiental y presupuesto de costos, dictan la selección de tres categorías principales de materiales base: acero al carbono/aleado, acero inoxidable y aleación de cobre fundido. Las distintas estructuras metalográficas, rangos de dureza, resistencia al desgaste y propiedades anticorrosión crean límites de aplicación claros para cada material.
1.1 Grados de Acero Principales: Características y Escenarios de Aplicación Típicos
El acero domina la fabricación de engranajes industriales. Clasificado por contenido de carbono y elementos de aleación, se divide en acero al carbono medio, acero aleado de cromo-molibdeno de bajo carbono y acero aleado especial templado y revenido.
-
Acero al Carbono Medio S45C (Acero al Carbono Grado 45)
Presenta una excelente maquinabilidad y materias primas fácilmente accesibles con bajos costos de adquisición. Los tratamientos térmicos aplicables se limitan al temple y revenido y al endurecimiento superficial de alta frecuencia, con una dureza superficial máxima de 40-48 HRC y una capacidad de carga media.
Casos de uso típicos: equipos generales de baja carga y baja velocidad, como engranajes rectos para transportadores ligeros, cremalleras de servicio ligero, conjuntos de transmisión de ajuste manual y engranajes de automatización no estándar de baja carga. No apto para entornos de operación continua de alto impacto, alta velocidad o larga duración. -
Acero Aleado de Cromo-Molibdeno SCM440 (Acero 42CrMo)
Resistencia a la tracción y tenacidad superiores en comparación con S45C. Después del temple y revenido, la matriz del material adquiere una dureza y resistencia al impacto equilibradas; el temple de alta frecuencia endurece aún más la superficie del diente. Es ampliamente adoptado para engranajes de carga media-pesada que exigen resistencia integrada y resistencia al desgaste superficial. Las aplicaciones comunes incluyen engranajes de transmisión de carga media para automatización general, engranajes de reductores pequeños y piezas de transmisión intermedias con cargas de impacto intermitentes. -
Acero Aleado de Cromo-Molibdeno de Bajo Carbono SCM415
El bajo contenido de carbono permite el tratamiento de temple y cementación. La penetración de carbono forma una capa superficial ultra dura de 55-60 HRC, mientras que el núcleo de bajo carbono retiene una excelente tenacidad. Esta doble propiedad previene la abrasión de la superficie del diente y evita la fractura de la raíz bajo cargas de choque pesadas, lo que lo convierte en el material principal para engranajes industriales de alta carga. Escenarios típicos: engranajes de reductores de servicio pesado, engranajes de transmisión de potencia automotriz y componentes de transmisión de precisión de alto par.
1.2 Materiales Especiales Resistentes a la Corrosión
-
Acero Inoxidable Austenítico SUS303
Libre de óxido en ambientes húmedos, con contenido de agua o ácidos débiles, con un rendimiento anticorrosión estable. Su dureza no se puede elevar significativamente mediante temple convencional, por lo que solo se adapta a equipos de carga ligera y críticos para la oxidación. Aplicaciones representativas: maquinaria de procesamiento de alimentos, equipos de automatización médica y engranajes de transmisión en miniatura submarinos. -
Aleaciones de Cobre Fundido
Excepcional reducción de la fricción y propiedades autolubricantes, junto con bajo ruido durante el engranaje. Las aleaciones de cobre rara vez sirven como engranajes de accionamiento; son el material de acoplamiento estándar para ruedas helicoidales para reducir la pérdida por fricción y evitar el agarrotamiento de los dientes durante el engranaje de deslizamiento a largo plazo.
2. Tecnologías de Tratamiento Térmico para Engranajes: Soluciones de Endurecimiento Diferenciadas para Diferentes Demandas de Rendimiento
El tratamiento térmico modifica la estructura metalográfica interna de las piezas en bruto de los engranajes, equilibrando la dureza superficial, la tenacidad del núcleo y la estabilidad dimensional. Cinco procesos de tratamiento térmico industrial principales tienen ventajas y limitaciones únicas, seleccionados según los requisitos de precisión y las características de carga.
-
Temple
Calentar los materiales de acero a aproximadamente 800 °C antes del enfriamiento rápido para mejorar drásticamente la dureza superficial. El acero templado presenta alta fragilidad por sí solo, por lo que el revenido se sigue casi siempre para eliminar el estrés interno del temple y reducir el riesgo de fractura. -
Temple y Revenido (Tratamiento de Modulación)
Un proceso combinado de temple más revenido a alta temperatura. Optimiza las propiedades mecánicas generales de las piezas en bruto de los engranajes, proporcionando dureza coordinada, resistencia a la tracción y tenacidad al impacto. Este tratamiento base se utiliza ampliamente para engranajes sin requisitos de resistencia al desgaste superficial ultra alta. -
Temple Superficial de Alta Frecuencia
Solo la superficie del diente del engranaje se calienta y endurece localmente, preservando la tenacidad del núcleo del engranaje. Los inconvenientes incluyen una dureza insuficiente en las raíces de los dientes y una deformación dimensional obvia después del tratamiento, lo que restringe su uso en piezas de transmisión de ultraprecisión. -
Temple y Cementación
Los elementos de carbono penetran la superficie del acero de bajo carbono antes del temple integral. Logra superficies de dientes duras y resistentes al desgaste y núcleos resistentes a los golpes. El principal defecto es una deformación térmica sustancial, que aumenta las cargas de trabajo de acabado posteriores. -
Tratamiento de Nitruración
Los átomos de nitrógeno infiltran la superficie del engranaje para formar una capa de nitruración de alta dureza. El mayor mérito es la mínima deformación dimensional durante el procesamiento, lo que lo convierte en el tratamiento térmico preferido para engranajes de alta precisión que requieren un control de tolerancias estricto, como engranajes de transmisión de instrumentos de precisión.
3. Clasificación de Precisión de Engranajes: Tres Indicadores Geométricos Clave que Determinan la Estabilidad de la Transmisión
La función principal de los engranajes es transferir el movimiento rotatorio y la potencia de manera precisa y silenciosa entre dos ejes, un objetivo que depende completamente de la precisión geométrica controlada. La evaluación de la precisión de los engranajes industriales se centra en tres indicadores dimensionales clave: precisión del perfil del diente, precisión de la línea de diente y precisión del paso del diente.
-
Precisión del Perfil del Diente
Mide la desviación entre el perfil involuta mecanizado real y la curva involuta teórica estándar. Los grandes errores del perfil del diente provocan vibraciones violentas, ruido de engranaje anormal y estrés de contacto concentrado en las superficies de los dientes parciales. -
Precisión de la Línea de Diente
Representa la corrección de la forma de la línea del diente a lo largo de la dirección del ancho del diente, especialmente crítica para engranajes helicoidales y engranajes de cara ancha. Una precisión deficiente de la línea de diente conduce a una distribución de carga desigual en las superficies de los dientes, acelerando el picado y el desgaste local. -
Precisión del Paso del Diente
Cubre tres métricas de detección principales: desviación del paso de un solo diente (fpt), desviación total acumulada del paso del diente (Fp) y excentricidad radial (Fr). Los errores de paso excesivos causan fluctuaciones periódicas del juego de transmisión, fluctuaciones notables de velocidad y ruido de resonancia a altas velocidades de rotación.
Una mayor clase de precisión de engranajes ofrece un engranaje más suave, menor ruido operativo y una vida útil más larga, pero al mismo tiempo aumenta los costos de procesamiento. Los ingenieros deben seleccionar clases de precisión coincidentes basándose en tres parámetros operativos: velocidad de rotación, carga del rodamiento y estándares de control de ruido.
4. Verificación de Resistencia Mecánica del Engranaje: Comprobación de Doble Núcleo para Prevenir Fallos del Engranaje
En el diseño de engranajes, se deben calcular y verificar dos tipos de resistencia para eliminar dos modos de falla dominantes: fractura de la raíz del diente y corrosión por picaduras en la superficie del diente.
Tiempo del Pub : 2026-08-04 10:26:12
>> Lista de las noticias
Contacto
Hangzhou Ocean Industry Co.,Ltd
Persona de Contacto: Mrs. Lily Mao
Teléfono: 008613588811830
Fax: 86-571-88844378